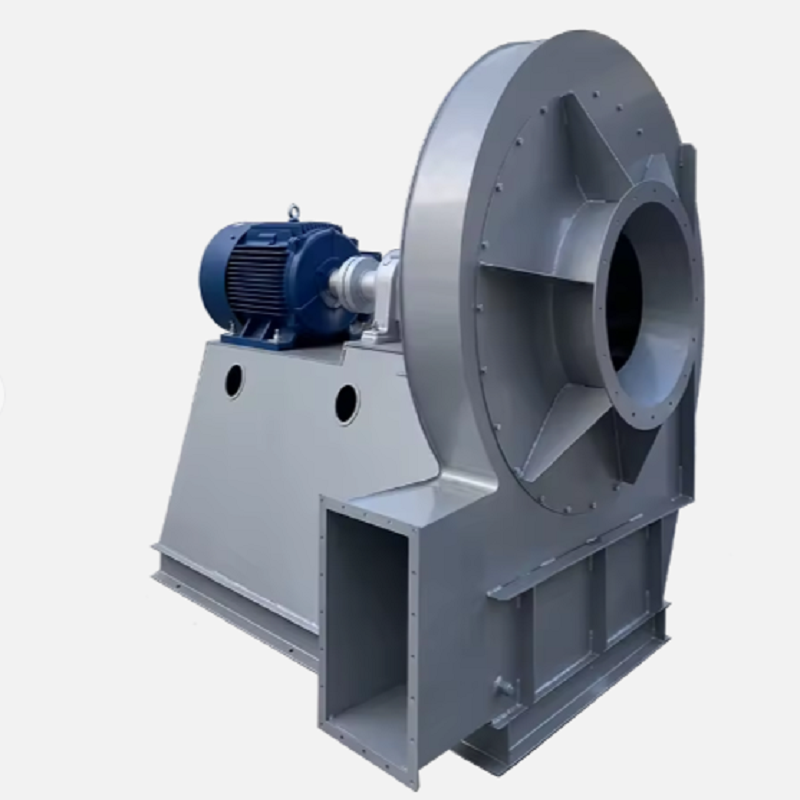
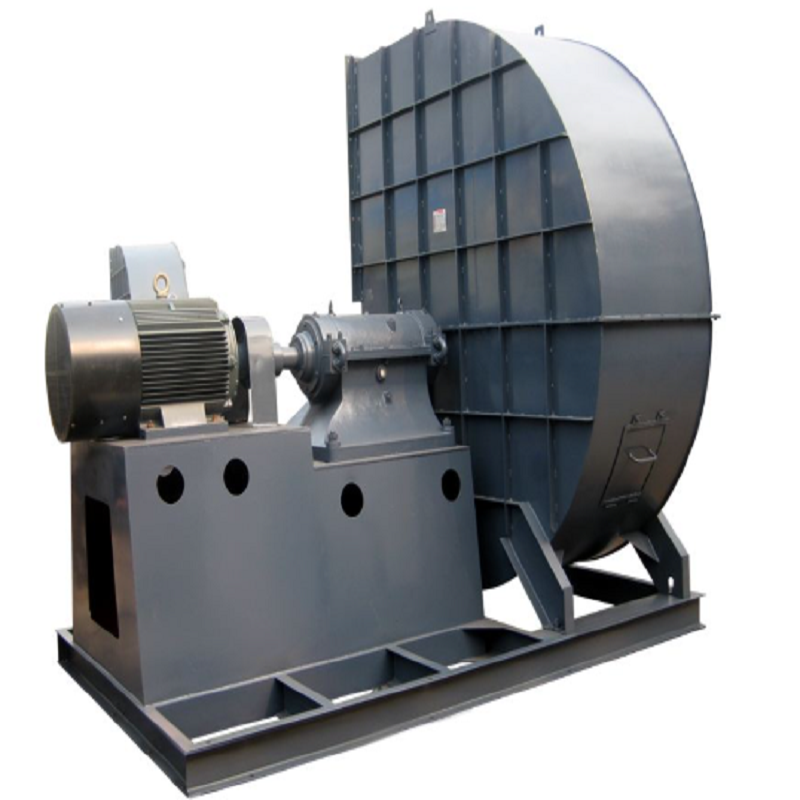
W systemie wentylacji czystym powietrzem wybór wentylatora odśrodkowego jest stosunkowo prosty. Procesy przemysłowe charakteryzujące się wysokim zapyleniem są inne. Pył cementowy, drobne cząstki mineralne, popiół węglowy, cząstki drewna, klinkier i inne materiały ścierne mogą w sposób ciągły oddziaływać na wirnik i obudowę. Z biegiem czasu może to spowodować erozję ostrza, nagromadzenie materiału, wibracje, zmniejszony przepływ powietrza i nieoczekiwane przestoje.
W tym miejscu ważne stają się wentylatory odśrodkowe o dużej wytrzymałości. Nie są to po prostu większe wersje standardowych wentylatorów przemysłowych. Ich konstrukcję wirnika, dobór materiału, układ wałów, konfigurację łożysk, ochronę przed zużyciem i punkt pracy należy uwzględnić w zależności od rzeczywistych warunków procesu.
Jednym z pierwszych błędów przy wyborze wentylatora jest uwzględnienie wyłącznie przepływu i ciśnienia powietrza.
Klient może na przykład określić:
Przepływ powietrza: 20 000 m³/h
Ciśnienie statyczne: 3000 Pa
Temperatura: 80°C
Na pierwszy rzut oka te trzy wartości wydają się wystarczające do wyboru wentylatora. Nie są.
Jeżeli gaz zawiera 30–50 g/m3 ściernego pyłu mineralnego, wymagania mechaniczne mogą być zupełnie inne niż w przypadku wentylatora tłoczącego czyste powietrze. Rozmiar cząstek, twardość, zawartość wilgoci oraz to, czy wentylator jest zainstalowany przed, czy za odpylaczem, mogą mieć wpływ na ostateczny projekt.
W przypadku wentylatorów odśrodkowych do dużych obciążeń stan zapylenia należy zatem traktować jako podstawowy parametr projektowy, a nie opcjonalny szczegół. Stężenie pyłu i charakterystyka cząstek bezpośrednio wpływają na oczekiwane zużycie i odpowiednią konfigurację wirnika.
Nie ma jednej konstrukcji wirnika, która byłaby idealna do każdego zapylonego zastosowania. W przypadku silnie zanieczyszczonego powietrza powszechnie rozważa się konstrukcje z łopatkami promieniowymi, ponieważ proste łopatki są mniej podatne na gromadzenie się materiału i tolerują działanie ścierne. Amerykański Narodowy Instytut Bezpieczeństwa i Higieny Pracy również identyfikuje promieniowe wentylatory odśrodkowe z łopatkami jako odpowiednie do pracy z dużymi obciążeniami pyłowymi ze względu na ich odporność na ścieranie i zmniejszoną tendencję do gromadzenia się materiału.
Wirniki wygięte do tyłu lub nachylone do tyłu mogą zapewnić wyższą wydajność, ale wymagają dokładniejszego rozważenia, gdy duże ilości cząstek stałych przepływają bezpośrednio przez wentylator. Jeśli wentylator jest zainstalowany za skutecznym odpylaczem, mniejsze obciążenie cząsteczkami może sprawić, że te konstrukcje będą bardziej praktyczne.
W trudnych zastosowaniach w wentylatorach odśrodkowych o dużej wytrzymałości można również zastosować wzmocnione łopatki, wymienne wkładki ścieralne, materiały odporne na ścieranie lub specjalnie zabezpieczone krawędzie natarcia. Środki te zwiększają koszt początkowy, ale mogą być znacznie tańsze niż wymiana wirnika co kilka miesięcy.
Położenie wentylatora może znacząco zmienić obciążenie mechaniczne sprzętu. Rozważ system odpylania workowego. Jeśli wentylator jest zamontowany za filtrem, większość cząstek ściernych została już usunięta, zanim powietrze dotrze do wirnika. Wentylator nadal musi pokonać spadek ciśnienia obciążonego filtra, przewodów, przepustnic i innego wyposażenia, ale bezpośrednia erozja cząstek jest ograniczona.
Jeżeli wentylator jest zamontowany przed kolektorem, wirnik tłoczy zanieczyszczony gaz bezpośrednio. W tym układzie twardość cząstek, stężenie, rozkład wielkości i nagromadzenie stają się znacznie ważniejsze.
To rozróżnienie należy potwierdzić przed wyborem wentylatorów odśrodkowych do dużych obciążeń. Wentylator, który działa dobrze po czystej stronie filtra, może nie mieć takiej samej żywotności, jeśli będzie używany po brudnej stronie.
Innym częstym problemem jest dobór wentylatora w zależności od straty ciśnienia tylko w jednym urządzeniu.
Rzeczywiste wymagania dotyczące ciśnienia wentylatora powinny zwykle uwzględniać cały system:
Wymagane ciśnienie wentylatora = straty na okapie + tarcie w kanale + kolanka i odgałęzienia + opór separatora + opór filtra + straty na wylocie + margines operacyjny
Załóżmy na przykład, że przemysłowy system odpylania ma:
Straty na kapturze i wlocie: 450 Pa
Straty w kanałach i kolankach: 700 Pa
Odporność na cyklony: 900 Pa
Opór filtra workowego: 1600 Pa
Straty na wylocie i kominie: 350 Pa
Całkowity opór wynosi już około 4000 Pa przed uwzględnieniem dodatkowego marginesu projektowego.
Wybór wentylatora w oparciu o szacunkowe ciśnienie 2500–3000 Pa może skutkować niewystarczającym przepływem powietrza w rzeczywistych warunkach pracy.
Z tego powodu wentylatory odśrodkowe do dużych obciążeń należy wybierać na podstawie krzywej oporu całego systemu, a nie po prostu dopasowywać przepływ powietrza wymagany przez klienta do modelu katalogowego.
Weźmy pod uwagę cementownię wymagającą około 25 000 m3/h powietrza wylotowego z procesu mielenia. Oryginalny wentylator został wybrany przede wszystkim ze względu na przepływ powietrza i moc silnika.
Po kilku miesiącach pracy technicy odkryli trzy problemy:
Wibracje wentylatora stopniowo wzrastały.
Zmniejszony przepływ powietrza.
Wirnik wykazywał wyraźne zużycie w pobliżu wlotu łopatki i części zewnętrznej.
Kontrola wykazała, że wentylator przetwarzał ścierny pył cementowy przed końcowym etapem filtracji. Kurz nierównomiernie zużył powierzchnie łopatek, zmieniając równowagę wirnika. Jednocześnie nagromadzenie kurzu zwiększyło efektywną rezystancję systemu.
Rozwiązaniem nie było po prostu zainstalowanie większego silnika.
Zespół inżynierów najpierw potwierdził rzeczywisty przepływ i ciśnienie powietrza, a następnie sprawdził stężenie pyłu i charakterystykę cząstek. Wybrano bardziej odporną na ścieranie konfigurację wirnika, a wrażliwe obszary wzmocniono wymiennym zabezpieczeniem przed zużyciem.
Ważną lekcją jest to, że zwiększenie mocy silnika nie rozwiązuje problemu zużycia mechanicznego. Wentylator należy najpierw dopasować do rzeczywistego procesu.
W przypadku zastosowań takich jak mielenie cementu, przeładunek klinkieru, górnictwo i przetwarzanie minerałów, wentylatory odśrodkowe o dużej wytrzymałości należy oceniać zarówno z perspektywy aerodynamicznej, jak i mechanicznej.
Dodanie wszędzie materiału odpornego na zużycie nie zawsze jest najlepszym rozwiązaniem.
Bardziej praktycznym podejściem jest identyfikacja obszarów podlegających największemu wpływowi cząstek.
W zależności od zastosowania obszary te mogą obejmować:
Krawędzie natarcia łopatek wirnika
Powierzchnie ostrzy
Tylna płyta wirnika
Sekcja wlotu obudowy
Przewiń obudowę
Obszary toczenia podatne na ścieranie
Wymienne płyty ścieralne mogą być przydatne, gdy dostępny jest dostęp konserwacyjny. Gdy płyta ścieralna osiągnie swój limit eksploatacyjny, technicy mogą wymienić element ochronny zamiast całej obudowy.
W przypadku zastosowań szczególnie ściernych producenci mogą również stosować stal odporną na ścieranie, utwardzaną, wzmocnioną konstrukcję ostrza lub wymienne wkładki. Prawidłowe rozwiązanie zależy od twardości cząstek, prędkości, stężenia i przewidywanych godzin pracy.
Celem nie jest niepotrzebne zwiększanie ciężaru każdego elementu. Celem jest umieszczenie właściwej ochrony we właściwym miejscu.
Klient czasami wysyła zapytanie o treści:
„Potrzebujemy wentylatora odśrodkowego o mocy 160 kW”.
Nie są to informacje wystarczające do prawidłowego doboru wentylatora.
Silnik o mocy 160 kW może być używany z wieloma różnymi kombinacjami wentylatorów w zależności od przepływu powietrza, ciśnienia, prędkości, temperatury gazu, gęstości gazu, wydajności i układu przekładni.
W przypadku zastosowań charakteryzujących się dużym zapyleniem dostawca powinien zwykle zażądać co najmniej:
Wymagany przepływ powietrza
Ciśnienie statyczne lub całkowite
Normalna temperatura gazu
Maksymalna temperatura gazu
Stężenie pyłu
Rodzaj pyłu i charakterystyka cząstek
Skład gazu
Warunki na wlocie i wylocie wentylatora
Pozycja montażowa wentylatora
Wymagane godziny pracy
Napięcie i częstotliwość silnika
Wymagana wysokość, jeśli ma to zastosowanie
Ograniczenia przestrzenne i konserwacyjne
Parametry te umożliwiają dobór wentylatora na podstawie rzeczywistego punktu pracy, a nie samej mocy silnika.
Nawet prawidłowo zaprojektowany wentylator może działać słabo, jeśli zmienią się warunki w systemie.
Po uruchomieniu technicy powinni zapisać:
Obroty wentylatora
Przepływ powietrza
Ciśnienie statyczne
Prąd silnika
Moc silnika
Temperatura łożyska
Wibracja
Temperatura gazu
Załóżmy, że pierwotny punkt projektowy wynosi 20 000 m3/h przy 3500 Pa. Po instalacji pomiary wykazują 24 000 m3/h przy zaledwie 2800 Pa.
Ta różnica zasługuje na zbadanie.
Możliwe przyczyny to niższa niż oczekiwana rezystancja systemu, położenie przepustnicy, modyfikacje kanałów, stan filtra, nieprawidłowa prędkość wentylatora lub niedokładne oryginalne obliczenia systemu.
Jeśli wentylator pracuje powyżej zamierzonego punktu pracy, prąd silnika może również wzrosnąć. W tej sytuacji zwykłe zamknięcie przepustnicy bez zrozumienia systemu może ukryć prawdziwy problem.
W przypadku zakurzonych wentylatorów przemysłowych konserwacja nie powinna opierać się wyłącznie na ustalonym kalendarzu.
Lepszym podejściem jest monitorowanie trendów.
Na przykład, jeśli wibracje utrzymują się na poziomie około 3 mm/s przez kilka miesięcy i nagle wzrastają do 5 mm/s, technicy powinni zbadać problem, zanim wentylator ulegnie poważnej awarii.
Przydatne punkty kontrolne obejmują:
Zużycie wirnika
Nierówna erozja ostrza
Nagromadzenie kurzu
Stan łożyska
Wyrównanie wału
Stan sprzęgła
Śruby fundamentowe
Napięcie paska, jeśli jest napędzany paskiem
Zużycie obudowy
Połączenia wlotowe i wylotowe
Szczególnie ważne jest gromadzenie się pyłu na wirniku. Nierówne osady mogą powodować brak równowagi wirnika, nawet jeśli oryginalny wirnik był dynamicznie wyważany.
Nie każdy pył zachowuje się jak suchy proszek mineralny.
Wilgoć może spowodować przyklejenie się drobnych cząstek do wirnika. Z biegiem czasu może to powodować nierówne osady i wibracje.
Na przykład wentylator przenoszący suchy materiał może normalnie działać przez miesiące. Jeśli temperatura procesu spadnie poniżej punktu rosy, wewnątrz systemu może nastąpić kondensacja. Pył staje się wówczas lepki i zaczyna gromadzić się na rotorze.
W takim przypadku samo zwiększenie odporności materiału ostrza na zużycie może nie rozwiązać problemu.
Rozwiązanie inżynieryjne może wymagać lepszej kontroli temperatury, izolacji, drenażu, zmian w procesie lub konstrukcji wirnika, która jest mniej podatna na gromadzenie się osadów.
Jest to kolejny powód, dla którego wentylatory odśrodkowe do dużych obciążeń należy wybierać w oparciu o rzeczywisty proces, a nie samą nazwę pyłu.
Przed zamówieniem wentylatora o dużej wytrzymałości do procesów zapylonych zalecam potwierdzenie następujących informacji u inżyniera procesu:
Wydajność powietrza
Przepływ powietrza: m³/h, CFM lub m³/s
Ciśnienie statyczne lub ciśnienie całkowite
Projektowy punkt pracy
Minimalne i maksymalne warunki pracy
Stan gazu
Normalna temperatura
Maksymalna temperatura
Skład gazu
Gęstość
Wilgotność
Stan kurzu
Rodzaj pyłu
Stężenie
Rozmiar cząstek
Twardość cząstek
Zawartość wilgoci
Charakterystyka lepka lub ścierna
Konstrukcja wentylatora
Typ wirnika
Tworzywo
Noś ochronę
Średnica wału
Układ łożysk
Układ napędu
Dostęp inspekcyjny
Instalacja elektryczna
Moc silnika
Woltaż
Częstotliwość
Metoda uruchamiania
Wymagana prędkość obrotowa lub praca VFD
Instalacja
Położenie wentylatora względem odpylacza
Orientacja wlotu i wylotu
Średnica kanału
Dostępna przestrzeń instalacyjna
Zezwolenie konserwacyjne
Warunki otoczenia
Kompletny arkusz danych na początku projektu może zapobiec wielu problemom w przyszłości.
Zastosowania przemysłowe charakteryzujące się wysokim zapyleniem są trudne dla wentylatorów, ponieważ problem nie ogranicza się do przepływu powietrza. Ścieranie, gromadzenie się materiału, temperatura, odporność systemu, wibracje i wymagania konserwacyjne – wszystkie te czynniki wzajemnie na siebie oddziałują.
Dlatego należy dobrać odpowiednie wentylatory odśrodkowe do dużych obciążeń, biorąc pod uwagę rzeczywiste warunki procesu. Sam mocniejszy silnik nie gwarantuje dużej wytrzymałości wentylatora, a grubsza obudowa nie gwarantuje długiej żywotności.
W przypadku cementowni, górnictwa, przetwarzania biomasy, transportu węgla, obróbki metali, systemów mielenia i odpylania przemysłowego najbardziej niezawodne podejście polega na rozpoczęciu od pełnego punktu pracy i charakterystyki pyłu, a następnie określeniu typu wirnika, materiału, zabezpieczenia przed zużyciem, układu napędu i konfiguracji silnika.
Takie podejście może wymagać więcej pracy inżynieryjnej przed złożeniem zamówienia, ale zwykle kosztuje znacznie mniej niż wielokrotna wymiana wirnika, nadmierne wibracje, nieoczekiwane przestoje i słabe zbieranie pyłu po instalacji.